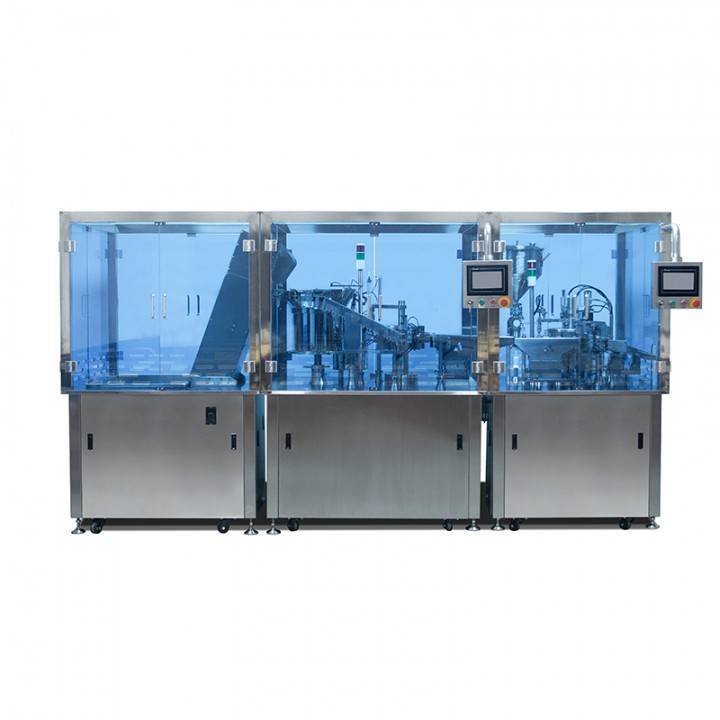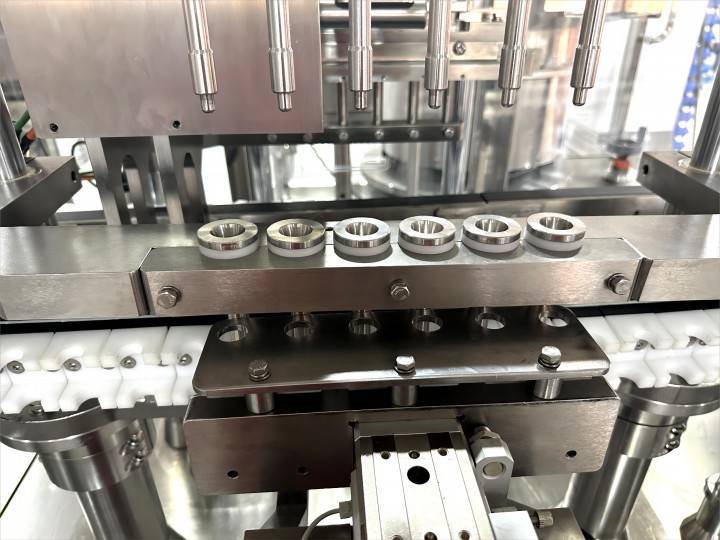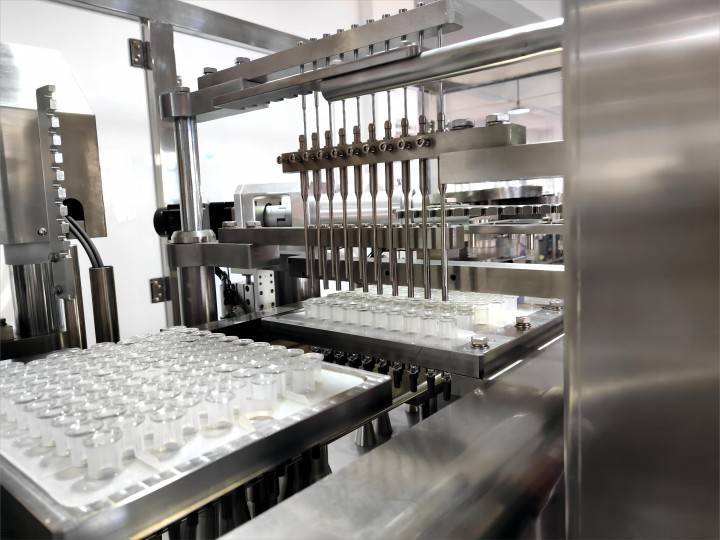
Линию для наполнения шприцев выбирают под конкретный продукт, конструкцию шприца и объём выпуска. Уже на первом этапе важно определить способ подачи тары, диапазон дозирования и необходимые операции сборки и укупорки. Разберём, какие параметры включить в техническое задание и чем отличаются решения для шприцев в боксах и пластиковых шприцев для промывки катетеров.
Сначала — шприц и способ его подачи
Одинаковый номинальный объём ещё не означает, что два шприца подходят для одной машины. Значение имеют материал корпуса, наружный диаметр, длина, форма фланца, конструкция наконечника, пробки и колпачка. Эти параметры определяют форматную оснастку, положение шприца при дозировании и способ его закрытия.
Отдельно учитывают упаковку поступающей тары. Предварительно стерилизованные шприцы RTU (ready-to-use) могут подаваться в боксах с гнездовыми держателями. В такой линии нужны операции раскрытия упаковки и перемещения держателя к узлу наполнения. Для поштучной подачи пластиковых шприцев требуется другая система транспортирования и позиционирования.
Поэтому подбор оборудования стоит начинать с чертежей и образцов шприца вместе с комплектующими. Если планируется несколько форматов, для каждого указывают размеры и рабочую дозу, а также согласуют перечень сменной оснастки и порядок переналадки.
Какие операции должна выполнять линия
Базовая последовательность включает подачу и позиционирование шприцев, дозирование продукта, укупорку и выгрузку. Состав дополнительных модулей зависит от того, в каком виде поступает тара и какой результат требуется на выходе.
- Для шприцев в боксах предусматривают раскрытие упаковки, удаление плёнки и защитной бумаги, передачу шприцев на наполнение и установку пробок.
- Для пластиковых шприцев для промывки катетеров определяют необходимые операции сборки, наполнения и закрытия. Такая линия производит наполненные шприцы; промывка катетера — назначение готового изделия.
- Для последующих этапов отдельно согласуют контроль наполнения и укупорки, маркировку, этикетирование и упаковку, а также передачу изделий между машинами.
Если процесс требует асептического наполнения, это условие включают в техническое задание с самого начала: оно влияет на подготовку тары и продукта, защиту рабочей зоны, очистку и стерилизацию контактных деталей. Комплектацию линии согласуют с технологией производства и условиями помещения.
Как свойства продукта влияют на дозирование
Для выбора дозирующего узла нужны рабочий объём наполнения, вязкость и температура продукта, наличие частиц и склонность к пенообразованию. Жидкий раствор и вязкий состав могут требовать разных режимов подачи даже при одинаковой дозе. Эти свойства влияют на скорость наполнения, подбор насоса и иглы, образование пузырьков и остаточной капли.
В линиях AJ-GZB1000, AJ-DZB600 и AJ-DZB100 используются керамические плунжерные насосы. При выборе такой системы согласуют рабочий диапазон насоса под конкретные дозы. Большая разница между минимальным и максимальным объёмом может потребовать замены насоса: диапазон машины не означает, что все дозировки выполняются одним комплектом без переналадки.
Вакуумное наполнение или вакуумная установка пробки — отдельные технологические решения. Их рассматривают исходя из задачи удаления воздуха и требований к заполненному шприцу, а способ дозирования выбирают по свойствам продукта и необходимой точности.
Точность следует оценивать на рабочей дозе. Например, отклонение 1% для 1 мл составляет 0,01 мл, а для 10 мл — 0,1 мл. В техническом задании полезно указать допустимое отклонение и в процентах, и в абсолютных единицах, затем проверить его на образцах продукта и тары при согласованной скорости.
Как оценить производительность за смену
Паспортная производительность помогает предварительно сравнить машины. Фактический выпуск зависит от дозы, свойств продукта, формата шприца, длительности переналадок, очистки, загрузки материалов и остановок. В расчёте сменного задания используют доступное время работы линии, а не только продолжительность смены.
Например, для партии 30 000 шприцев при шести часах наполнения требуется средний выпуск 5 000 годных изделий в час. Затем отдельно учитывают технологические остановки и потери. При частой смене небольших партий скорость переналадки может оказаться важнее максимального количества циклов.
Число дозирующих головок тоже не заменяет расчёт выпуска: производительность ограничивает самый медленный этап всей линии. Для автоматического оборудования дополнительно определяют задачи операторов — подачу материалов, контроль процесса, смену формата и обслуживание.
Сравнение линий наполнения шприцев АЛСИ-ФТ
В каталоге линий наполнения шприцев представлены решения для разных способов подачи и задач производства. Начать выбор можно с трёх моделей:
| Модель | Назначение | Объём наполнения | Производительность |
|---|---|---|---|
| AJ-GZB1000 | Наполнение и укупорка шприцев в боксах; 10 дозирующих головок | 0,1–10 мл | 9 000–10 000 шт./ч |
| AJ-DZB600 | Наполнение и укупорка пластиковых шприцев для промывки катетеров; 6 дозирующих головок | 0,1–30 мл | 10 800–12 000 шт./ч |
| AJ-DZB100 | Сборка, наполнение и закрытие пластиковых шприцев для промывки катетеров; 1 дозирующая головка | 0,3–50 мл | 1 800–2 400 шт./ч |
AJ-GZB1000 стоит рассматривать для подачи шприцев в боксах и небольших доз. Для пластиковых шприцев для промывки катетеров выбор между AJ-DZB600 и AJ-DZB100 зависит от требуемого выпуска, объёма наполнения и состава операций. У AJ-DZB100 верхняя граница диапазона наполнения достигает 50 мл, у AJ-DZB600 выше заявленная производительность. Рабочий режим выбранной модели согласуют для конкретного продукта и формата шприца.
Что подготовить для подбора оборудования
Чтобы получить предложение на линию с подходящей комплектацией, передайте специалистам АЛСИ-ФТ следующие данные:
- Продукт: назначение, вязкость при рабочей температуре, наличие частиц, пенообразование и требования к контактным материалам.
- Дозы: минимальный, максимальный и основные рабочие объёмы, допустимое отклонение наполнения.
- Тару: материал, чертежи и образцы шприцев, пробок и колпачков, вид транспортной упаковки.
- План выпуска: размер партии, число смен, частоту смены форматов и требуемое количество годных изделий.
- Технологический процесс: нужные операции сборки и укупорки, условия стерильности, способы очистки и стерилизации, виды контроля.
- Условия установки: доступную площадь, инженерные подключения и оборудование до и после линии.
На испытаниях проверяют стабильность дозы, наличие пузырьков и подтекания, качество укупорки, повреждения тары и устойчивый выпуск. Результат такой проверки помогает зафиксировать рабочие параметры и состав поставки.
Посмотрите характеристики в разделе оборудования для наполнения шприцев или отправьте заявку с данными о продукте и таре. АЛСИ-ФТ поможет подобрать модель и согласовать комплектацию под ваш производственный процесс.